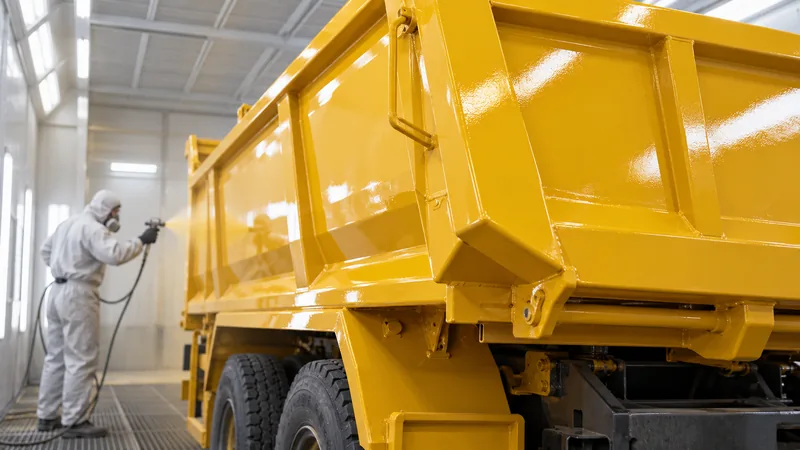
Une benne passe sa vie sous les godets, la grêle, le soleil et le nettoyeur haute pression. La peinture benne ne se juge donc pas à la teinte du premier jour, mais à l’état de la caisse après plusieurs saisons de chantier ou de moisson. Préparation de l’acier, primaire, finition, séchage, retouches : chaque étape décide de la tenue du système, et chaque raccourci se paie en rouille.
Ce que subit une benne, de la caisse au châssis
Benne TP, benne agricole, benne amovible de type ampliroll ou polybenne : le gabarit change, les agressions restent les mêmes. Le chargement au godet frappe et raye le plancher. Les gravats, la terre et les céréales frottent les ridelles à chaque vidage. À l’extérieur, les UV dégradent les liants, la pluie et le sel de déneigement attaquent chaque éclat, et le lavage haute pression arrache tout film mal ancré.
Un système mal choisi se trahit vite : corrosion et cloquage sur les zones de choc, décoloration de la face exposée au soleil, écaillage autour des soudures. Les bennes amovibles cumulent une contrainte de plus, le frottement sur les rouleaux et les rails du bras de levage.
- Intérieur de caisse : abrasion continue, chocs, humidité stagnante dans les angles.
- Extérieur de caisse : UV, intempéries, projections de route, lavages répétés.
- Châssis et faux-châssis : boue, sel, vibrations, déformations du support.
Préparer l’acier avant de repeindre une benne
La préparation de surface décide de l’adhérence. Sur acier noir, la référence reste le décapage par projection d’abrasif au degré Sa 2½ de la norme ISO 8501-1.
Sa 2½, décapage très soigné : la calamine, la rouille, les anciennes peintures et les corps étrangers sont éliminés ; les traces restantes n’apparaissent que sous forme de légères taches ou stries (ISO 8501-1).
- Dégraisser : huiles, graisses, sels et boues doivent partir avant le grenaillage, sinon l’abrasif les incruste.
- Grenailler au degré Sa 2½ pour une construction neuve ; le degré Sa 2 sert aux travaux de maintenance.
- Dépoussiérer à l’air comprimé propre et sec.
- Contrôler l’ambiance : support au moins 3 °C au-dessus du point de rosée, humidité relative sous 85 %.
- Appliquer le primaire sans attendre, avant toute reprise de rouille.
Bennes en acier anti-usure type Hardox
SSAB livre ses tôles Hardox 450 avec une dureté garantie de 425 à 475 HBW, et cite les bennes de camion et de remorque parmi leurs applications. Les tôles sortent grenaillées au degré Sa 2.5 puis recouvertes d’un primaire d’atelier au silicate de zinc à faible teneur en zinc, d’environ 10 à 15 µm. Ce primaire protège pendant 6 mois de stockage et de transport, pas davantage. SSAB renvoie le choix du système final vers le fournisseur de peinture : il faut donc reprendre les zones soudées, meulées ou rayées, et vérifier la compatibilité du primaire de finition avec ce primaire d’atelier.
Bennes et accessoires galvanisés
Le zinc refuse la peinture s’il reste gras ou lisse. Les normes ASTM D6386 et ASTM D7803 admettent le balayage abrasif léger (sweep blasting) : on déforme le zinc sans l’enlever, avec une perte maximale d’environ 25 µm et un profil d’au moins 19 µm. Sur petites pièces, un dégraissage, un dépolissage à l’abrasif non tissé et un second dégraissage préparent la surface pour un primaire époxy.
Quel système de peinture pour une benne qui travaille ?
BESA France raisonne en système complet, jamais en pot isolé : préparation, primaire, intermédiaire éventuel, finition, choisis selon le support, l’exposition et la durabilité attendue. La norme ISO 12944-1:2017 classe cette durabilité en quatre niveaux : limitée jusqu’à 7 ans, moyenne de 7 à 15 ans, haute de 15 à 25 ans, très haute à plus de 25 ans.
| Étape | Produit type | Repère chiffré relevé sur fiches techniques |
| Préparation | Grenaillage | Sa 2½ selon ISO 8501-1 |
| Primaire anticorrosion | Époxy riche en zinc | Plus de 80 % de zinc, 40 µm secs recommandés |
| Primaire de garnissage | Époxy 2K | 80 µm secs minimum s’il sert seul de primaire |
| Finition | Polyuréthane 2K aliphatique | 80 µm secs recommandés, plage de 50 à 125 µm |
Le primaire : époxy ou riche en zinc
Le primaire époxy assure l’adhérence et la barrière anticorrosion. Le primaire époxy riche en zinc ajoute une protection cathodique, utile sur les bennes salées l’hiver ou stockées en zone humide. Un époxy exposé au soleil farine et jaunit : il réclame donc une finition polyuréthane dès que l’aspect compte.
La finition : polyuréthane 2K, dedans et dehors
Le polyuréthane 2K à durcisseur isocyanate aliphatique tient la teinte et le brillant sous UV et encaisse les lavages. À l’extérieur de caisse, il porte l’image de la flotte. À l’intérieur, le chargement use le film plus vite : on soigne alors l’épaisseur et l’adhérence du primaire, la finition décorative passant au second plan. Pour les ateliers soumis aux limites de COV, BESA propose aussi des systèmes hydrodiluables.
Séchage, cadence atelier et matériel d’application
Une benne immobilisée en cabine coûte de l’argent. Les temps de séchage fixent donc le rythme de l’atelier autant que la qualité du film. Une finition polyuréthane 2K aliphatique du marché affiche, à 20 °C, un sec au toucher en 90 minutes, un sec dur en 5 heures, un recouvrement possible après 6 heures et un durcissement complet en 7 jours. La remise en service sous charge abrasive doit tenir compte de ce dernier délai.
L’airless convient aux grandes surfaces de caisse : sa fiche technique prescrit une pression de 175 bar et une buse de 0,017 à 0,021 pouce. Le pistolet HVLP sert aux retouches, aux ridelles et aux pièces de détail ; la norme prEN 13966 lui fixe un taux de transfert de 65 %. Les systèmes BESA s’appliquent avec ces deux familles de matériel.
Entretien, retouches et teinte de flotte
Une benne peinte reçoit des coups toute sa vie. Les retouches rapides évitent que la rouille ne file sous le film voisin.
- Inspecter la caisse après chaque campagne de chantier ou de récolte, angles et soudures compris.
- Poncer l’éclat jusqu’au métal sain, dégraisser, puis reprendre primaire et finition.
- Laver en gardant la buse haute pression loin des bords d’éclats.
- Noter la référence de teinte et de brillant de chaque engin de la flotte.
Teinte de flotte : le laboratoire de colorimétrie BESA France d’Orchies, équipé du système URKI-SYSTEM, enregistre chaque teinte constructeur ou maison. Une benne remplacée ou réparée des mois plus tard reçoit la même couleur que le reste du parc.
Pour les châssis, poids lourds et engins de chantier, la page peinture carrosserie industrielle détaille les systèmes adaptés à chaque support.
Peinture benne : ce qui fait tenir une caisse dans la durée
Une benne bien peinte repose sur quatre décisions : un acier grenaillé au degré Sa 2½, un primaire époxy ou riche en zinc adapté au support, une finition polyuréthane 2K à la bonne épaisseur, et des temps de séchage respectés avant la remise en service. L’acier anti-usure et le galvanisé demandent chacun leur préparation. Reste une question pour chaque flotte : quelle durabilité viser, et à quel rythme planifier les retouches pour ne jamais laisser la rouille gagner du terrain ?