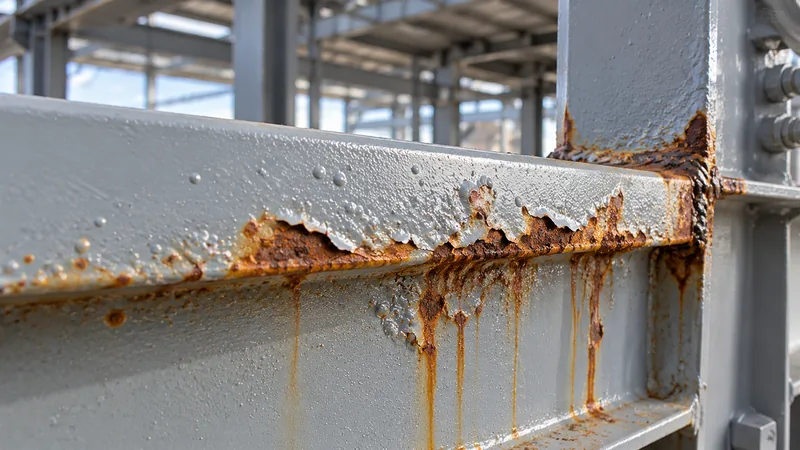
Une peinture anticorrosion qui rouille ou cloque après deux ou trois hivers révèle presque toujours un écart identifiable : surface mal préparée, film trop mince, système mal dimensionné, application hors limites ou zones délicates oubliées. Avant de repeindre la structure, retrouvez cet écart. Sinon, la corrosion prématurée de l’acier reviendra au même endroit, avec le même arrêt de production.
Cause n°1 : une préparation de surface trop légère
Une peinture anticorrosion tient d’abord par son accrochage sur l’acier. La norme ISO 8501-1 classe l’état initial de l’acier en quatre degrés, de A à D, et fixe les degrés de soin du décapage. Le degré Sa 2½, dit décapage très soigné, ne tolère que de légères taches ou traînées de contamination. Si de la calamine ou des oxydes restent sous le primaire, la rouille repart par en dessous.
Une surface propre à l’œil peut encore porter des sels solubles. Ces sels attirent l’eau à travers le film par osmose : c’est l’origine classique du cloquage sur acier peint. La méthode de Bresle (ISO 8502-6) extrait les sels sur une pastille de 12,25 cm², puis l’ISO 8502-9 convertit la conductivité mesurée en mg/m². Aucun seuil ne vaut pour tous les ouvrages : la spécification du chantier fixe la limite.
- Degré Sa 2½ ou Sa 3 selon l’exposition et le système retenu.
- Profil de rugosité conforme à la fiche du primaire (ISO 8503).
- Sels solubles mesurés avant peinture (ISO 8502-6 et ISO 8502-9).
- Poussières de grenaillage contrôlées au ruban adhésif, notées de 0 à 5 (ISO 8502-3).
- Huiles et graisses éliminées : la méthode de Bresle ne les détecte pas.
Épaisseurs et système de peinture : deux écarts qui se paient vite
Cause n°2 : un film trop mince par endroits
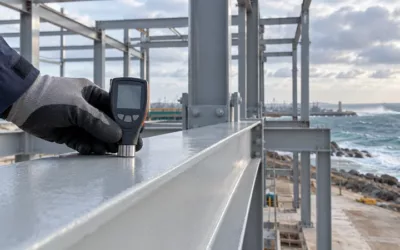
L’ISO 19840 fixe la réception des épaisseurs de film sec. La moyenne des mesures atteint au moins l’épaisseur nominale. Chaque mesure dépasse 80 % de cette valeur, et les mesures comprises entre 80 et 100 % restent sous 20 % du total. Chaque valeur reste aussi sous le maximum spécifié, quand la fiche technique en prévoit un. Les sous-épaisseurs se logent sur les sommets du profil sablé et sur les angles saillants. Les retours d’expérience du bâtiment citent des menuiseries acier thermolaquées corrodées après 6 ans, faute d’épaisseur suffisante.
Cause n°3 : un système inadapté à la catégorie de corrosivité
L’ISO 12944-2 classe les atmosphères de C1 à C5, plus CX pour l’offshore. L’ISO 12944-1 exprime la durabilité en quatre classes : L jusqu’à 7 ans, M de 7 à 15 ans, H de 15 à 25 ans, VH plus de 25 ans. Un système prévu pour C3, posé en bord de mer ou près d’un bain de décapage, s’use bien avant l’échéance attendue. Pour relire la classe de votre site, consultez notre article ISO 12944 : décoder C3, C4, C5 avant de choisir sa peinture.
La compatibilité entre passes compte autant. Un primaire d’atelier de 20 à 25 µm reste une protection provisoire, pas le premier élément du système. Sur acier galvanisé, une peinture glycérophtalique posée sans primaire adapté forme des savons de zinc, puis décolle.
Cause n°4 : point de rosée, humidité et recouvrement hors limites
La règle d’atelier tient en une ligne : la température du support dépasse le point de rosée d’au moins 3 °C, avant l’application et pendant le durcissement. Elle se mesure sur l’acier, au thermomètre de contact, car la tôle reste souvent plus froide que l’air. Le relevé se note à chaque poste : température de l’air, température de l’acier, humidité relative, point de rosée calculé et heure de la mesure. De nombreuses fiches techniques plafonnent aussi l’humidité relative à 85 % pour les peintures en phase solvant.
Pas de peinture si l’acier se trouve à moins de 3 °C au-dessus du point de rosée, ou si l’humidité relative dépasse la limite de la fiche technique.
Une condensation invisible piège de l’eau sous le film : cloques, perte d’adhérence, rouille éclair sur l’acier fraîchement décapé. Sur les époxy, l’humidité réagit avec le durcisseur amine et laisse un voile gras qui gêne l’accrochage de la passe suivante. Les délais minimum et maximum de recouvrement figurent sur la fiche technique de chaque produit : hors de cette fenêtre, l’adhérence entre passes n’est plus assurée.
Cause n°5 : soudures, arêtes et boulonnerie oubliées
Le film se tend et s’amincit sur un angle vif. Les guides de construction métallique retiennent un arrondi d’environ 2 mm pour les arêtes. L’ISO 8501-3 traite à part la préparation des soudures, des bords coupés et des imperfections de surface. L’ISO 12944-3 demande des formes accessibles au nettoyage et à la peinture : un recoin où l’eau stagne rouille avant le reste de l’ouvrage.
- Cordons de soudure, projections et caniveaux.
- Arêtes de découpe, perçages et trous oblongs.
- Recoins, goussets et assemblages dos à dos.
- Boulonnerie, rondelles et faces d’appui.
La parade d’atelier : une passe de renfort au pinceau (stripe coat) sur ces zones, avant chaque passe générale.
Diagnostiquer la rouille sous peinture avant de repeindre
Un relevé normalisé transforme une impression de « peinture fichue » en constat chiffré, comparable d’une inspection à l’autre.
| Contrôle | Norme | Ce qu’il révèle |
| Degré d’enrouillement | ISO 4628-3 (édition 2024) | Part de surface rouillée, de Ri 0 à Ri 5 |
| Cloquage | ISO 4628-2 | Densité et taille des cloques |
| Adhérence | ISO 2409 (quadrillage) ou ISO 4624 (traction) | Décollement au support ou entre deux passes |
| Épaisseur résiduelle | ISO 19840 | Sous-épaisseurs localisées |
| Sels solubles | ISO 8502-6 et ISO 8502-9 | Contamination sous le film en cas de cloques |
Ouvrez quelques cloques. Un fond humide et rouillé oriente vers des sels ou de la condensation. Un décollement net entre deux passes signe une incompatibilité ou un recouvrement hors délai.
- Relever et photographier les zones touchées, avec leurs notes ISO 4628.
- Classer l’environnement réel (catégorie C) et la durabilité visée.
- Décider entre retouche locale et décapage complet selon l’étendue des dégâts.
- Faire valider un système complet : préparation, primaire, intermédiaire, finition.
- Contrôler conditions ambiantes et épaisseurs à chaque passe.
BESA France ne peint pas : depuis Orchies, l’équipe technique aide industriels et applicateurs à retenir un système complet adapté au support, à l’environnement et aux contraintes d’atelier, puis livre sous 24 à 48 h en France et en Belgique.
Corrosion prématurée de l’acier : traiter la cause avant la retouche
Préparation de surface, épaisseurs, adéquation du système à la catégorie de corrosivité, conditions d’application et zones sensibles : ces cinq points expliquent l’essentiel des peintures qui lâchent trop tôt. Repeindre sans les avoir contrôlés revient à reproduire le même défaut. Un relevé ISO 4628, quelques mesures d’adhérence et de sels suffisent souvent à trancher. Reste ensuite à bâtir un système de peinture industrielle anticorrosion calé sur l’ouvrage réel, et à vérifier qu’il survit aux contraintes de cadence de l’atelier.